 0


Balita sa industriya
Home / Balita / Balita sa industriya / Paano Ginagawa ang Ball Bearings? Ang Kumpletong Proseso ng Paggawa, Hakbang sa Hakbang

2026-09-21
Ang isang ball bearing ay nagiging isang tindig sa yugto ng paggiling, hindi bago ito. Ang forging, turning at heat treatment ay naghahanda ng mga pinatigas na hugis ng bakal; paggiling at paghampas pagkatapos ay itakda ang mga micron na magpapasya kung gaano katahimik ang pag-ikot ng bearing, kung gaano karaming karga ang dinadala nito at kung gaano ito katagal. Ang pag-order na iyon ay mahalaga para sa sinumang bumibili ng mga bearings, dahil ipinapaliwanag nito kung saan ang halaga, kung bakit ang dalawang quote para sa parehong laki ay maaaring magkaiba nang malaki, at kung bakit ang mga problema sa kalidad ay karaniwang bumabalik sa ilang partikular, nasusuri na mga yugto.
Buksan ang isang bigong 608 bearing mula sa isang fan motor o isang skateboard wheel at ang anatomy ay halos nakakadismaya na simple: isang panloob na singsing, isang panlabas na singsing, isang hanay ng mga tumigas na bola, isang hawla na pumipigil sa mga bolang iyon mula sa paghawak, at isang pelikula ng grasa. Ang tanong sa pagmamanupaktura ay kung paano nagagawa ang limang pangunahing bagay na iyon nang tumpak upang tumakbo sa libu-libong rebolusyon kada minuto. Ang sagot ay dalawang magkatulad na linya ng produksyon — isa para sa mga singsing, isa para sa mga bola — na nagkikita lamang sa huling pagpupulong.
Ang gabay na ito ay sumusunod sa kumpletong proseso kung paano ito aktwal na pinapatakbo ng isang deep groove ball bearing factory: pagpili ng hilaw na materyal, pag-forging, pag-ikot, paggamot sa init, paggawa ng bola, paggiling, superfinishing, pagpupulong at pagsubok sa batch. Sinasaklaw din nito ang mga coated bearings, kontrol sa kalidad, ang mga tseke na mahalaga bago mag-order, at ang mga tanong na madalas ilabas ng mga mamimili. Ang paglalarawan ay sumasalamin sa produksyon sa ilalim ng ISO 9001:2015 na sistema ng kalidad sa isang planta na may taunang output na 30 milyong set.
Ang isang deep groove ball bearing ay naglalaman ng apat na solidong bahagi at isang consumable, at ang bawat isa ay sumusunod sa isang ganap na naiibang ruta ng produksyon. Ang paghahati na iyon ay ang susi sa pag-unawa sa mga pagkakaiba ng kalidad sa pagitan ng mga supplier: ang bawat bahagi ay nagdadala ng sarili nitong mga mode ng pagkabigo, at isang mahinang hakbang - isang maruming bakal na init, isang malambot na bola, isang magaspang na karerahan - ay sapat na upang i-drag pababa ang buong assembly.
Ang landas ng pagkarga sa pamamagitan ng mga bahaging ito ay nagpapaliwanag ng katumpakan na kinakailangan. Ang bawat yunit ng puwersa na dumadaan mula sa baras patungo sa pabahay ay tumatawid sa dalawang karerahan, isang hanay ng mga bola at isang lubricant film na sinusukat sa microns. Kung ang isang raceway ay magaspang o ang isang bola ay wala sa bilog, ang contact stress ay tumutuon sa mga microscopic na matataas na lugar, at ang mga batik na iyon ay nagiging mga unang punto ng pagkapagod. Ito ang dahilan kung bakit ang produksyon ng tindig ay hindi gaanong tungkol sa paghubog ng bakal at higit pa tungkol sa pag-alis ng mga huling bakas ng pagkakamali.
Karamihan sa mga deep groove ball bearings sa mundo ay nagsisimula bilang chrome steel — isang high-carbon chromium grade na naglalakbay sa ilalim ng ilang pambansang pangalan: AISI 52100 sa United States, 100Cr6 sa Germany, SUJ2 sa Japan at GCr15 sa China. Ang chemistry ay sadyang plain, humigit-kumulang 1% carbon at 1.5% chromium, dahil ang halaga ay hindi sa kakaibang alloying ngunit sa kalinisan. Ang mga hard non-metallic inclusions sa maruming bakal ay nagsisilbing stress concentration points, at sa serbisyo ay lumilitaw ang mga ito bilang ingay at maagang pagkahapo. Ito ang dahilan kung bakit bini-verify ng seryosong pabrika ang bawat papasok na heat lot sa pamamagitan ng spectral analysis sa halip na magtiwala sa mill certificate nang mag-isa.
Ang mga hindi kinakalawang na grado ay nagsisilbi sa mga kinakaing unti-unting kapaligiran, at nahahati ang mga ito sa dalawang magkaibang opsyon. Ang AISI 440C ay isang martensitic na hindi kinakalawang na asero na tumitigas tulad ng chrome steel, na may hawak na 56-60 HRC habang lumalaban sa kalawang, na ginagawa itong isang karaniwang pagpipilian para sa mga kagamitan sa pagkain, mga washdown na lugar at mahalumigmig na mga produkto sa labas. Ang AISI 304 ay hindi maaaring tumigas sa pamamagitan ng heat treatment - ito ay nananatiling malambot, sa ibaba ng humigit-kumulang 200 HB - kaya 304 na bearings ang kapasidad ng pag-load para sa maximum na corrosion resistance. Ang carbon steel ay nasa kabilang dulo ng scale: pinabababa nito ang gastos para sa mga light-duty na produkto gaya ng mga laruan at low-speed casters, ngunit hindi nito kayang pantayan ang chrome steel sa tigas o nakakapagod na buhay.
| Material | Mga pangunahing katangian | Karaniwang tigas | Mga karaniwang gamit |
|---|---|---|---|
| Chrome steel (AISI 52100 / GCr15) | Mataas na carbon plus tungkol sa 1.5% chromium; mahusay na lumiligid na nakakapagod na buhay | 60-64 HRC pagkatapos ng heat treatment | Mga motor, appliances, power tools, pumps, automotive parts |
| Carbon steel | Mas mababang gastos, mas mababang katumpakan at mas maikling buhay ng pagkapagod | Sa ibaba ng tumigas na chrome steel | Mga laruan, casters, light-duty na hardware |
| Hindi kinakalawang na AISI 304 | Austenitic; hindi maaaring sa pamamagitan ng hardened; maximum na paglaban sa kaagnasan | Sa ilalim ng humigit-kumulang 200 HB (malambot) | Mga kagamitan sa pagkain, basa at washdown na lugar na may katamtamang karga |
| Hindi kinakalawang na AISI 440C | Martensitic; hindi kinakalawang na hardenable na may malakas na resistensya sa kaagnasan | 56-60 HRC pagkatapos ng heat treatment | Food-grade at mga produktong panlabas na nangangailangan ng tunay na kapasidad ng pagkarga |
Ang produksyon ng singsing at produksyon ng bola ay tumatakbo bilang dalawang parallel na linya na nagtatagpo lamang sa pagpupulong. Sa linya ng singsing ang pagkakasunud-sunod ay forging, pagsusubo, pag-on, paggamot sa init at paggiling; sa ball line ito ay malamig na heading, flashing, heat treatment, grinding at lapping. Ang pangkalahatang-ideya sa ibaba ay sumusunod sa pagkakasunud-sunod na ginamit sa shop floor ng isang deep groove ball bearing plant.
Ang traceability ay tumatakbo sa bawat yugto. Ang bawat billet ay nagpapanatili ng heat number nito, ang bawat batch ay nagtatala ng furnace run nito, at ang bawat packing list ay tumutukoy sa production batch, kaya ang natapos na bearing ay maaaring masubaybayan pabalik sa steel certificate nito. Sa ilalim ng ISO 9001:2015 system, hindi ito opsyonal na papeles: kapag nag-ulat ang customer ng ingay pagkalipas ng ilang buwan, tinutukoy ng traceability kung ang dahilan ay nasa isang steel lot, isang heat treatment run o isang setting ng assembly — at ang pagkakaibang iyon ang magpapasya kung ang tamang tugon ay pag-uuri, muling paggawa, o pagwawasto ng proseso.
Ang mga bearing ball ay hindi kailanman pinutol sa mga sphere. Ang mga ito ay hinampas nang malapit sa pag-ikot, pagkatapos ay iginulong laban sa isa't isa sa ilalim ng abrasive hanggang sa ang bawat ibabaw ay mag-average out - isang proseso ng pagwawasto sa sarili na ginagawang mga bola na matigas na bakal na bilog sa loob ng isang maliit na bahagi ng isang micron. Dahil ang mga bahagi ay work-hardened steel, ang mga tool sa pagputol ay masusuot kaagad; abrasive shaping ay ang tanging praktikal na ruta.
Ang dahilan kung bakit gumagana ang proseso ay geometry: ang bola ay walang nakapirming axis. Ito ay malayang bumabagsak sa mga uka at inilalahad ang bawat punto ng ibabaw nito sa nakasasakit, kaya ang isang mataas na lugar ay palaging ang susunod na bagay na mawawala. Ang bola na lumalabas ay tatama sa susunod; ang proseso ay nag-aalis ng sarili nitong mga pagkakamali. Ito ang dahilan kung bakit mas tumpak ang paggawa ng mga sphere kaysa sa halos anumang bahaging may makina.
Ang sistema ng pagmamarka ay naglalagay ng mga numero sa bilog. Sa standard ball grading convention, ang grade number ay ang maximum na pinapayagang deviation mula sa perpektong sphere sa microinches, kaya Grade 100 permits about 2.5 microns, Grade 25 permits 0.64, Grade 10 permits 0.25 at Grade 5 permits only 0.13. Karamihan sa mga komersyal na deep groove bearings ay tumatakbo sa Grade 100 na mga bola; Ang mga tahimik na appliance motor at precision spindle ay nagbibigay-katwiran sa Grade 10 o mas mataas. Ang bawat hakbang pababa sa grade scale ay nagdaragdag ng oras ng paglalaplap at gastos sa inspeksyon, na ginagawang ball grade ang isa sa mga tahimik na cost driver sa loob ng anumang bearing quote.
Hindi pa rin sapat ang pagiging bilog lamang — dapat tumugma din ang mga bola sa kanilang mga singsing. Dahil walang proseso ng paggiling na perpektong nauulit, ang mga natapos na bola ay pinagbubukod-bukod sa mga pangkat ng laki na sinusukat sa mga fraction ng isang micron, at ang mga singsing na giniling sa parehong batch ay ipinares sa grupong nagbabalik sa idinisenyong internal clearance. Ang selektibong pagpupulong na ito ay karaniwang kasanayan sa buong industriya, at ito ay isa pang dahilan kung bakit sinusukat ng mga pabrika ang lahat ng dalawang beses: isang beses upang ayusin, at isang beses upang patunayan.
Ang paggiling ay humuhubog sa bakal, ngunit ang heat treatment ay nagpapasya kung ito ay mabubuhay. Ang isang perpektong lupang karerahan na walang tamang katigasan ay masisira at matutuklap sa ilalim ng pagkarga sa loob ng ilang araw, kaya ang pugon - hindi ang makinang panggiling - ay kung saan ang isang piraso ng hugis na bakal ay talagang nagiging materyal na tindig.
Para sa chrome steel, ang mga blangko ng singsing at mga bola ay pinainit hanggang sa humigit-kumulang 840 °C hanggang sa mag-transform ang istraktura sa austenite, mabilis na napatay sa langis upang mai-lock ang matigas na martensite, pagkatapos ay pinainit malapit sa 160 °C upang mapawi ang panloob na stress. Ang resulta ay 60-64 HRC: sapat na mahirap na labanan ang rolling contact fatigue, sapat na matigas na hindi pumutok sa ilalim ng shock. Laktawan ang init ng ulo at ang mga bahagi ay mananatiling malutong; sobrang init ng ulo at ang katigasan ay bumaba kasama ng buhay ng serbisyo.
Ang kontrol sa yugtong ito ay hindi nakikita sa isang tapos na bahagi at mahal sa pekeng. Ang pagkakapareho ng temperatura ng furnace, pawiin ang kondisyon ng langis at oras ng pagbabad ay magpapasya kung ang isang buong batch ay lumapag sa detalye o naaanod na malambot. Ang pagbaluktot ay nangangailangan din ng pamamahala: ang heat-treated na mga singsing ay bahagyang nag-warp, at ang proseso ay dapat na humawak sa warp na iyon sa loob ng grinding allowance, kung hindi, ang grinding line ay magbabayad para sa error ng furnace sa mga karagdagang cycle. Ang mga marka ng katumpakan ay nagdaragdag ng isa pang hakbang — isang malalim na paggamot sa malamig na nagbabago sa nananatiling austenite at nagpapatatag ng mga sukat sa paglipas ng mga taon ng serbisyo.
Mga target ng tigas pagkatapos ng paggamot sa init: chrome steel (AISI 52100 / GCr15) umabot sa 60-64 HRC; AISI 440C hindi kinakalawang umabot sa 56-60 HRC; Ang AISI 304 stainless ay hindi through-hardenable at nananatili sa ibaba ng humigit-kumulang 200 HB.
Dito rin nagiging pisikal ang stainless split. Ang 440C na mga bahagi ay dumadaan sa parehong mga hurno at lumalabas na may magagamit na tigas, habang ang 304 na singsing ay hindi maaaring tumigas. Ipinapaliwanag ng nag-iisang metalurhikong katotohanang iyon kung bakit ang 304 na mga bearings ay nababagay sa mga basa, mabigat na kaagnasan na mga application na may katamtamang pagkarga, at kung bakit ang 440C ang sagot kapag ang isang application ay nangangailangan ng corrosion resistance at tunay na kapasidad ng pagkarga sa parehong oras.
Ang bawat singsing ay dumarating sa linya ng paggiling na sadyang sobrang laki. Tinatanggal ng paggiling ang allowance na iyon at, kasabay nito, tinutukoy ang mga pagpapaubaya na talagang binabayaran ng isang mamimili, na ginagawa itong pinaka-maimpluwensyang yugto sa buong chain ng produksyon.
Ang pagkakasunud-sunod ay naayos: gilingin muna ang mga mukha upang lumikha ng isang reference na eroplano, pagkatapos ay ang panlabas na diameter at bore, pagkatapos ay ang raceway. Ang coolant ay patuloy na tumatakbo, dahil ang isang pansamantalang tuyo na gulong ay maaaring masunog ang ibabaw at lumikha ng mga micro-crack na nagtatago sa loob ng isang tila magandang bahagi hanggang sa ito ay mabibigo nang maaga. Pagkatapos ng raceway grinding, ang isang superfinishing pass na may mga pinong bato ay bumababa sa pagkamagaspang sa ibabaw na mas mababa sa 0.1 microns Ra — isang finish na mukhang salamin at, higit sa lahat, hinahayaan ang lubricant film na mabuo at madala ng maayos. Ang paglaktaw o pagpapaikli sa superfinish ay isa sa mga klasikong paraan upang mabawasan ang gastos nang hindi nakikita, at palagi itong muling lilitaw sa ibang pagkakataon bilang ingay at pinaikling buhay.
| klase ng ISO | katumbas ng ABEC | Kung ano ang hinihigpitan nito | Mga karaniwang application |
|---|---|---|---|
| P0 | ABEC 1 | Mga karaniwang pagpapaubaya sa dimensyon | Mga pangkalahatang motor, appliances, power tool, pump |
| P6 | ABEC 3 | Mas mahigpit na runout at width tolerance | Mas mahusay na mga motor, mga de-koryenteng kasangkapan, mga gearbox |
| P5 | ABEC 5 | Kontrol ng runout sa antas ng micron | Mga spindle ng machine tool, mga instrumentong katumpakan |
| P4 | ABEC 7 | Napakahigpit na geometry para sa mataas na bilis | High-speed spindles, aerospace, dental handpieces |
Ang pagpili ng klase ay isang desisyon sa gastos, hindi isang simbolo ng katayuan. Ang isang appliance motor, water pump o power tool ay karaniwang tumatakbo nang tama sa P0 (ABEC 1); ang pagbabayad para sa P5 ay bumibili ng pagpapaubaya na hindi kailanman ginagamit ng application. Ang mga machine tool spindle, mga high-speed na motor at mga instrumento sa pagsukat ay ang mga kaso kung saan ang P5 at P4 ay tunay na kumikita ng kanilang presyo. Kapag ang dalawang quote para sa parehong laki ay magkaiba nang husto, ang tolerance class ay isa sa mga unang item na kumpirmahin sa pamamagitan ng pagsulat — sa likod mismo ng steel specification.
Ang pagpupulong ay maikli sa oras at mahaba ang mga kahihinatnan. Dalawang magkatulad na linya ng produksyon ang nagtatagpo, at ang pinakamurang mga bahagi ng bearing - hawla, grasa at mga seal - ay nauuwi sa pagpapasya sa karamihan ng pag-uugali nito sa totoong mundo.
Ang mga naselyohang steel cage ay ang default sa maliliit na deep groove bearings: mura, matibay at pinagsama-sama mula sa dalawang halves. Ang mga nylon cage ay tumatakbo nang mas tahimik at hindi maaaring kalawang, kaya naman nangingibabaw ang mga ito sa mababang ingay na mga bearings ng appliance, na may tradeoff ng temperaturang kisame sa paligid ng 120 °C. Lumilitaw ang tanso sa mas malaki o espesyal na mga bearings kung saan mahalaga ang lakas at paglaban sa init.
Ang mga singsing at bola ay nagtatagpo sa magkatugmang grupo. Pinipili ang grupo ng laki ng bola laban sa mga sinusukat na raceway upang mapunta ang pinagsama-samang bearing sa loob ng dinisenyo nitong internal clearance — ang maliit na libreng paggalaw sa pagitan ng mga singsing na lumiliit habang ang bearing ay naka-mount at umiinit. Ang karaniwang clearance (C0) ay nababagay sa karamihan ng mga aplikasyon; ang isang mas malaking C3 clearance ay tinukoy kapag ang panloob na singsing ay tumatakbo nang mainit o magkasya nang mahigpit sa baras. Ang mga bola ay inilalagay sa pagitan ng mga inilipat na singsing, pantay-pantay ang pagitan, at ang mga bulsa ng hawla ay pinuputol o ikinakabit sa paligid nito bago ang pinagsama-samang bearing ay dumaan sa huling paghuhugas nito — dahil ang nalalabi sa paggiling na natitira sa loob ay pinagmumulan ng ingay na hindi matatanggal ng selyo.
Pinupuno ng grasa ang humigit-kumulang isang quarter hanggang isang katlo ng libreng panloob na espasyo. Masyadong maliit at ang tindig ay tumatakbo patungo sa metal contact sa bilis; ang labis at ang pag-ikot ay nagpapataas ng temperatura at ingay. Para sa mga mamimili, ang detalye ng grease ay nararapat na tahasang kumpirmahin, dahil itinatakda nito ang limitasyon ng bilis, ang pag-uugali sa mababang temperatura at ang buhay na walang pagpapanatili ng tapos na produkto.
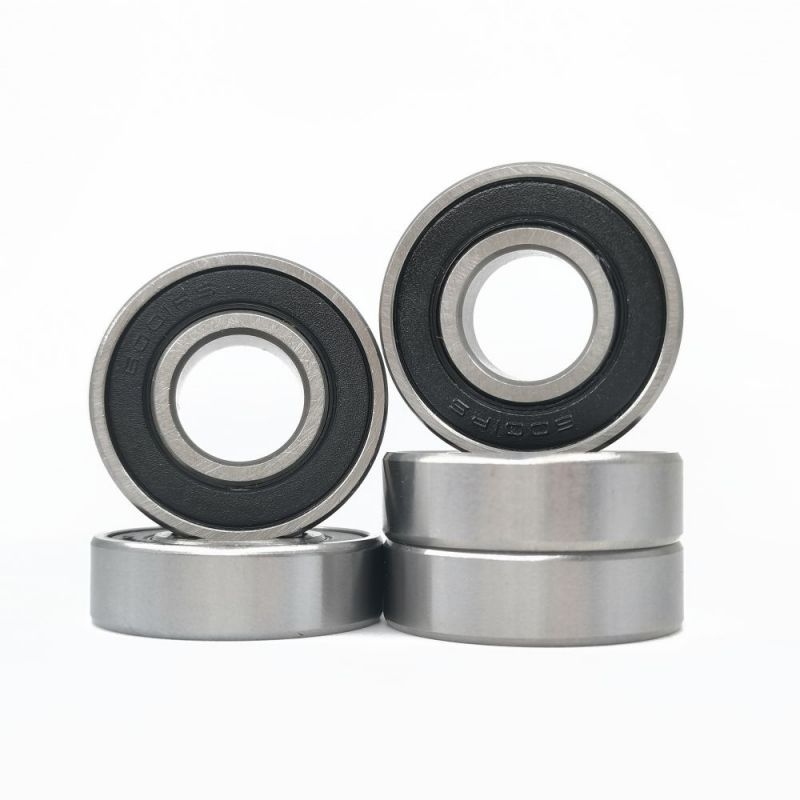
Ang ibig sabihin ng ZZ ay dalawang metal shield: non-contact, minimal drag, effective laban sa coarse dust, moderate laban sa tubig. Ang ibig sabihin ng 2RS ay dalawang rubber seal, kadalasang NBR, na may light contact sa inner ring: mas mahusay laban sa pinong alikabok at moisture, bahagyang mas mataas na running torque, at praktikal na temperatura na kisame sa paligid ng 110 °C. Ang tamang pagpipilian ay kapaligiran — tuyo, mabilis at malinis na mga kondisyon ay nakahilig sa ZZ; ang basa, maalikabok o nahugasan na kagamitan ay nakahilig sa 2RS.
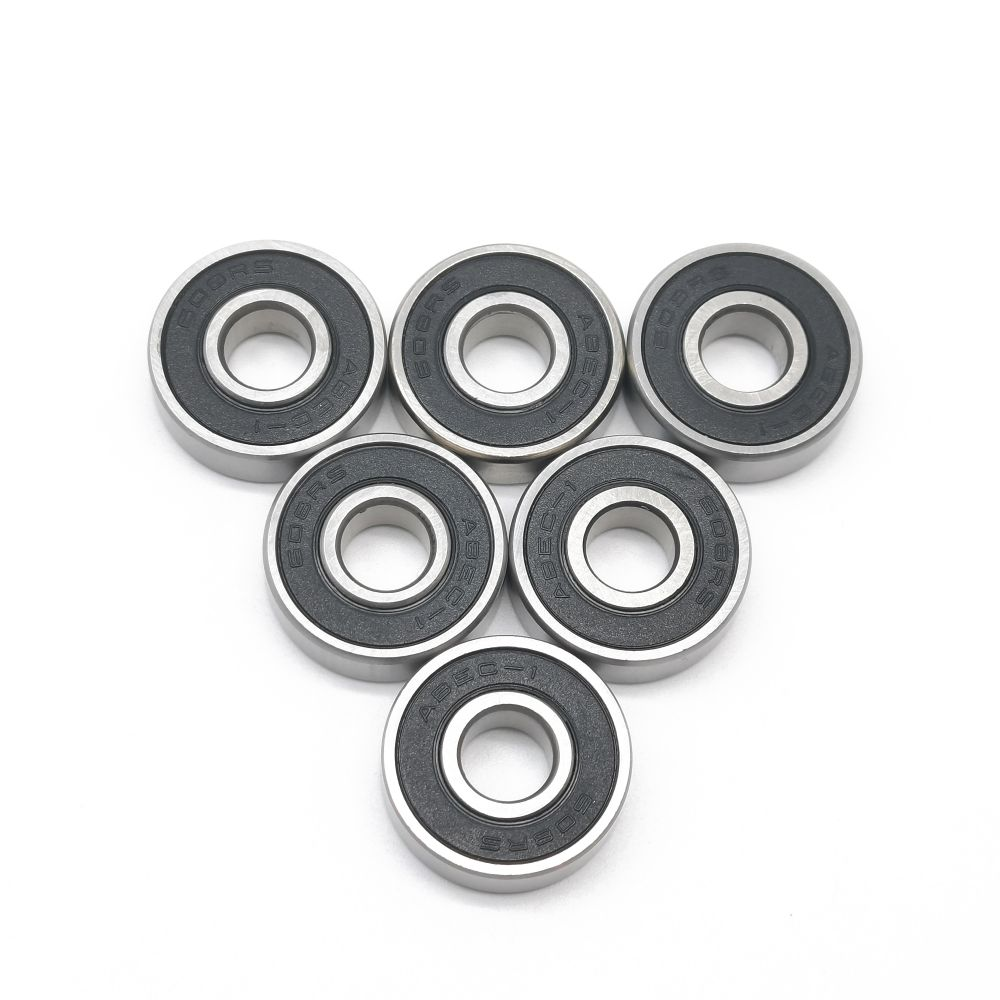
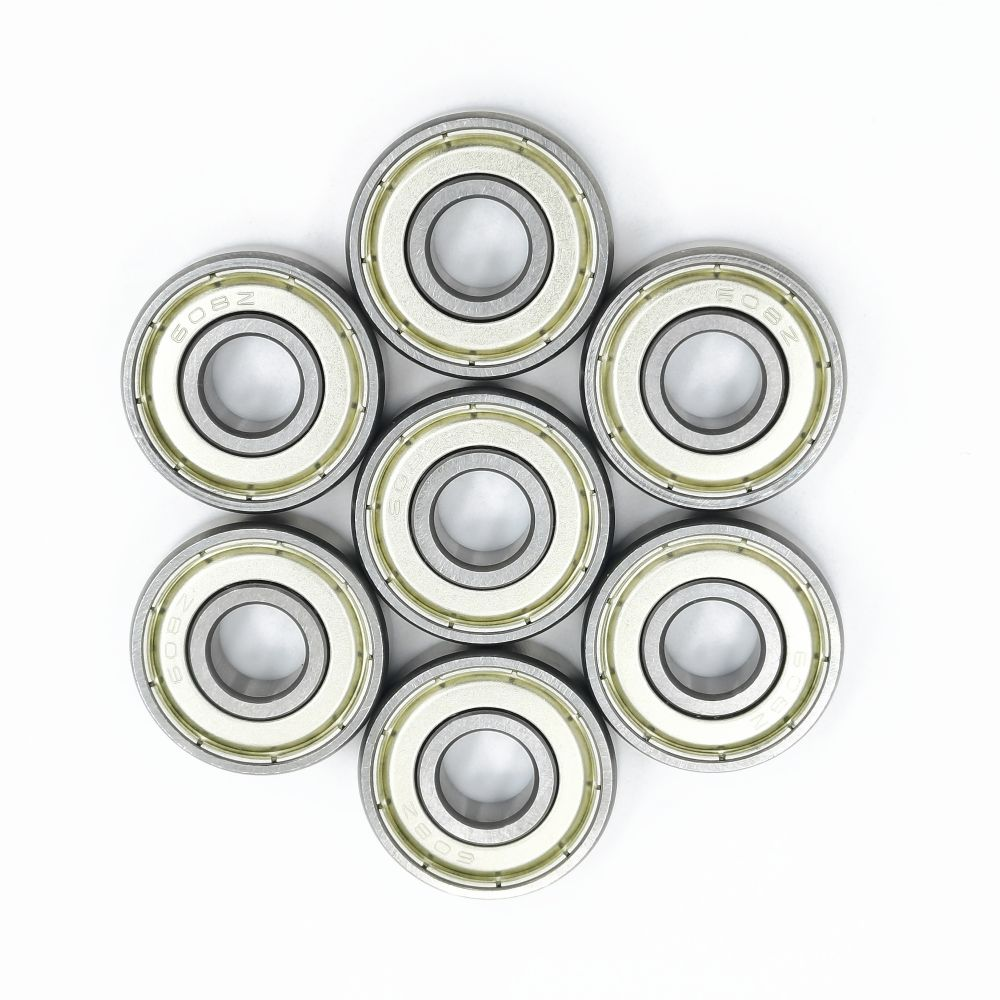
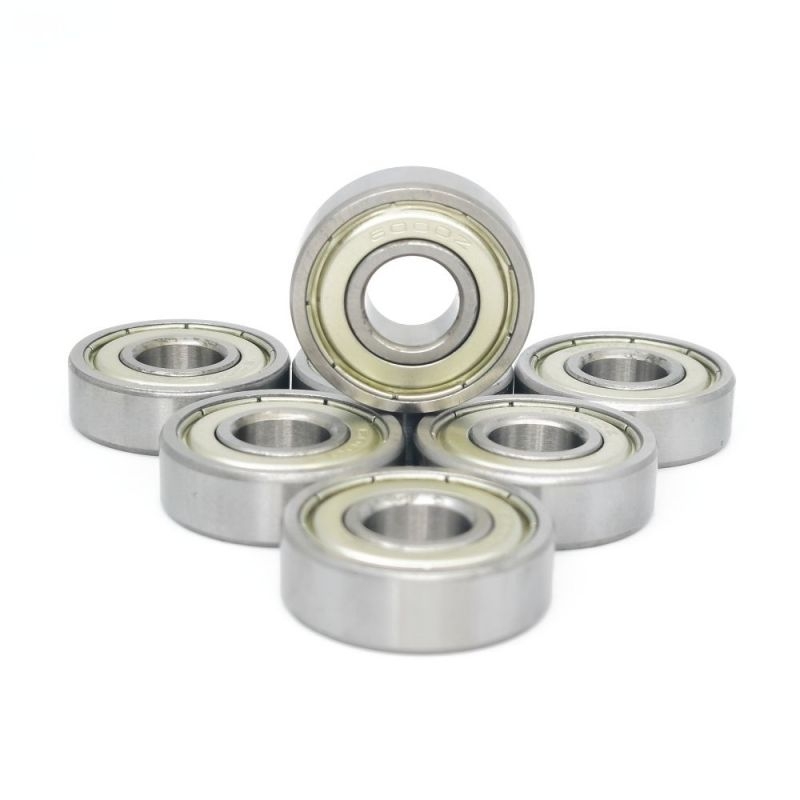
Ang klasikong resulta ng prosesong ito 608ZZ Double Iron Sealed Deep Groove Ball Bearing 8 x 22 x 7 mm chrome steel bearing na may double metal shield — ang pinakakaraniwang maliit na sukat sa mga motor, tool at hardware. Tingnan ang mga detalye ng produktoBago mag-impake, ang mga mababang-ingay na grado ay pumasa sa 100% na pagsubok sa vibration habang ang mga karaniwang marka ay sinusuri sa pamamagitan ng sampling. Ang bawat tindig ay tumatanggap ng isang pelikula ng rust-preventive oil at isang selyadong pakete. Ang pag-iingat ay bahagi ng pagmamanupaktura, hindi isang nahuling pag-iisip: isang dimensional na perpektong bearing na kinakalawang sa isang mahalumigmig na bodega bago ang pag-install ay binibilang pa rin bilang isang depektong paghahatid.
Ang ilang mga bearings ay inengineered upang maging tahimik at surface-friendly sa halip na pinakamatigas, at iyon ay nakakamit sa pangalawang proseso ng paghubog na bumabalot sa panlabas na singsing sa plastic o polyurethane.
Ang base bearing - karaniwang isang 608, 626 o 6000 na laki ng serye - ay hinuhugasan at ini-mount sa isang core ng amag. Ang molten plastic o thermoplastic polyurethane ay itinuturok sa paligid ng panlabas na singsing, idinidikit ito habang lumalamig, at lumalabas kasama ang gumaganang profile na nabuo sa parehong hakbang: isang flat tread para sa mga roller, isang V-groove o U-groove para sa mga sliding track, sa mga kulay gaya ng puti, itim, orange at berde na ginagamit ng mga customer upang mapanatili ang pagkakakilanlan ng kanilang mga linya ng produkto.
Binabago ng coating ang pag-uugali ng buong gulong. Ang mga plastic at PU layer ay nagpapabasa sa metal na ingay na ipinapadala ng matigas na bakal sa mga frame ng kasangkapan, mga sliding door, mga bintana at mga istruktura ng conveyor; pinoprotektahan nila ang mga ibabaw ng bearing roll laban sa scratching at wear; at polyurethane ay nagdaragdag ng grip at shock absorption para sa mga gulong ng trolley at transport, na karaniwang tinutukoy sa 85-95 Shore A hardness band. Sa muwebles, mga produkto ng sanggol at hardware sa bahay, ang pinahiran na layer ay kadalasang pagkakaiba sa pagitan ng isang produkto na mura at isang produkto na sa palagay ay tapos na.
Ang panganib sa engineering ay pagdirikit. Maaaring mag-delaminate ang isang badly bonded coating pagkatapos ng mga linggo ng rolling, at bagaman ang pagkabigo ay mukhang problema sa coating, ang pangunahing dahilan ay karaniwang paghahanda sa ibabaw, bonding chemistry o disenyo ng amag. Itinuturing ng mga mapagkakatiwalaang producer ang coating bilang isang proseso na may sarili nitong mga inspeksyon — mga pull test sa mga sample, mga iskedyul ng pagpapanatili ng amag at mga pagsusuri sa hardness sa cured layer — sa halip na bilang isang simpleng operasyon sa paglubog.
Halimbawa ng coated bearing PU608267 PU Coated Deep Groove Ball Bearing Isang 608 base bearing na may molded polyurethane layer para sa tahimik na pagtakbo at proteksyon sa ibabaw sa mga roller at sliding system. Tingnan ang mga detalye ng produktoAng isang maaasahang pabrika ay sumusubok ng tatlong beses: sa papasok na bakal, sa mga kritikal na hakbang sa pagma-machine, at sa mga natapos na bearings. Ang pag-alis ng alinman sa tatlong layer upang makatipid sa gastos ay lalabas bilang mga reklamo sa ingay, pinaikling buhay o pagbabalik ng field.
Ang ingay ay nararapat na espesyal na atensyon dahil ito ang pinakakaraniwang reklamo sa kalidad mula sa mga natapos na produkto, at ito ay napagpasyahan sa pamamagitan ng mga kumbinasyon ng mga salik — ball grade, raceway finish, kalinisan at grasa — sa halip na sa pamamagitan ng anumang solong sukat. Ang pag-grado ng 100% ng produksiyon na mababa ang ingay ay kung ano ang naghihiwalay sa isang tindig na humuhuni mula sa isa na umuungol, at ang mga diskarte sa likod nito ay bumubuo ng kanilang sariling disiplina; artikulong ito sa kung paano kinokontrol ng mga pabrika ang ingay at vibration ng deep groove ball bearings sumasaklaw sa kanila nang detalyado.
Isinasara ng batch traceability ang loop. Ang bawat production batch ay nagli-link pasulong mula sa steel heat number at pabalik mula sa packing list, kaya kapag ang isang customer ay nag-ulat ng problema ilang buwan pagkatapos ng paghahatid, maaaring ihiwalay ng pabrika ang mga apektadong batch sa halip na hulaan. Ang kakayahang iyon ay mananatiling hindi nakikita hanggang sa araw na ito ay kinakailangan — at sa araw na iyon ay magpapasya ito kung ang isang paghahabol ay nabayaran sa mga araw o pinagtatalunan ng mga buwan.
Dalawang quote para sa parehong laki ng 608 ay maaaring mag-iba ng isang pangatlo, at ang parehong mga supplier ay maaaring maging ganap na tapat. Ang pagkakaiba ay halos palaging nagtatago sa limang lugar, kaya ang praktikal na ugali ay i-pin ang bawat isa nang nakasulat bago ihambing ang mga presyo.
Ang bawat walang check na linya ay isang dokumentadong panganib sa pagkuha. Ang hindi natukoy na bakal ay nagiging mga reklamo sa ingay sa mga natapos na motor; ang nawawalang vibration grading ay nagiging mga pagbabalik mula sa mga retail na produkto; ang maling seal ay nagiging grease washout sa basang kagamitan. Wala sa mga panganib na ito ang lumalabas sa isang listahan ng presyo, na sa halip ay nabibilang sila sa kumpirmasyon ng order.
Isang kapaki-pakinabang na ehersisyo ang tanungin ang bawat supplier ng parehong tatlong tanong — anong bakal, anong tigas, anong grado ng panginginig ng boses — at humiling ng mga ulat na sumusuporta sa mga sagot. Ang mga supplier na regular na sumusubok ay sumasagot na may kasamang mga dokumento sa mga oras; ang mga supplier na umaasa sa mga claim ay sumasagot sa mga adjectives. Ang bilis at nilalaman ng tugon na iyon ay nagsasabi sa iyo ng higit pa tungkol sa pabrika kaysa sa anumang pahina ng catalog.
Sakop ng mga karaniwang laki ng catalog ang karamihan sa mga application, ngunit ang mga order na may pinakamataas na halaga ay kadalasang nagsisimula sa pagguhit ng customer na walang tumutugma sa catalog — at doon makikita ang lalim ng proseso ng factory.
Ang hindi karaniwang gawain ay sumusunod sa isang nakapirming ruta: pagguhit o pagsusuri ng sample, pagkumpirma ng pagiging posible sa materyal at pagpapaubaya, paghahanda ng tool, paggawa ng sample, pag-apruba, pagkatapos ay pagmamanupaktura ng batch na may parehong sistema ng inspeksyon tulad ng mga karaniwang bahagi. Kasama sa mga karaniwang kahilingan ang mga panloob na singsing na pinahaba sa isa o magkabilang gilid para sa mga espesyal na pagsasaayos ng pag-mount, mga bersyon ng double-row na maliliit na laki, mga espesyal na lapad, at mga coated na bearings na may mga custom na profile o kulay ng tread.
Ang desisyon na mag-customize ay halos pang-ekonomiya. Kung ang isang karaniwang tindig ay maaaring iakma sa isang spacer o isang maliit na pagbabago sa disenyo, ang rutang iyon ay karaniwang mas mura at mas mabilis. Kung ang arkitektura ng makina ay nakasalalay sa espesyal na bahagi — tulad ng madalas na ginagawa nito sa mga motor, sliding system at conveyor equipment — kung gayon ang isang napatunayang hindi karaniwang pinagmulan ay nagtagumpay sa muling pagdidisenyo ng produkto sa isang laki ng katalogo. Ang hanay ng extended-ring, espesyal na dimensyon at precision-ground na bahagi na magagamit bilang na-customize na non-standard na precision bearings nagpapakita kung gaano kalawak ang kategoryang iyon sa pagsasanay.
Karamihan ay gawa sa high-carbon chrome steel, grade AISI 52100 (binebenta rin bilang 100Cr6, SUJ2 o GCr15), heat treated sa 60-64 HRC. Gumagamit ang mga corrosive na kapaligiran ng AISI 440C stainless para sa tigas na may paglaban sa kalawang, o AISI 304 kapag ang maximum corrosion resistance ay mahalaga kaysa sa kapasidad ng pagkarga. Ang carbon steel ay higit sa lahat ay lumilitaw sa magaan at murang mga produkto.
Ang mga bola ay malamig na ulo mula sa alambre na may flash seam, kumikislap na makinis, pinainit, pagkatapos ay dinidikdik at inilagay sa pagitan ng mga ukit na plato. Dahil ang mga bola ay malaya at random na umiikot sa mga uka na iyon, ang bawat punto ng ibabaw ay pantay na nakakatugon sa abrasive, at ang mga matataas na spot ay nawawala hanggang sa ang globo ay nasa average. Ang resulta ay namarkahan: Ang Grade 100 ay nagbibigay-daan sa humigit-kumulang 2.5 microns ng deviation, ang Grade 10 ay nagbibigay-daan sa 0.25.
Ang mas mataas ay nangangahulugang mas tumpak, hindi mas mahusay sa pangkalahatan. Tinutukoy ng mga klase ng ABEC (o ISO P) ang mga dimensional at running tolerance lamang — hindi kalidad ng bakal, ingay, seal o lubrication. Karamihan sa mga motor, pump at appliances ay tumatakbo nang tama sa P0/ABEC 1; Ang pagbabayad para sa P5 o mas mataas ay makatuwiran pangunahin para sa mga high-speed o precision spindle. Itugma ang klase sa aplikasyon at ilagay ito sa sulat sa pagkakasunud-sunod.
Gumagamit ang ZZ ng dalawang non-contact na metal na kalasag: mababang drag, mahusay laban sa magaspang na alikabok, katamtamang proteksyon sa tubig. Gumagamit ang 2RS ng dalawang rubber contact seal na nakadikit sa panloob na singsing: higit na mas mahusay laban sa pinong alikabok at kahalumigmigan, bahagyang mas mataas na torque, at praktikal na temperaturang kisame sa paligid ng 110 °C. Ang tuyo, mabilis, malinis na kapaligiran ay angkop sa ZZ; nababagay sa 2RS ang basa o maalikabok na kapaligiran.
Ang patong, na hinulma sa paligid ng panlabas na singsing, ay nagpapahina ng ingay, pinoprotektahan ang mga ibabaw na pinaglululanan ng bearing, at — na may PU — ay nagdaragdag ng grip at shock absorption para sa mga troli at conveyor. Ang mga profile tulad ng V-grooves, U-grooves at flat treads ay direktang nabuo sa molde, at ang mga kulay ay nakakatulong na matukoy ang mga linya ng produkto. Ang kalidad ng patong ay pangunahing nakasalalay sa pagdirikit, kaya naman mahalaga ang sample pull testing.
Oo. Ang mga pabrika na may hindi karaniwang kakayahan ay regular na gumagawa ng mga pinahabang panloob na singsing, mga espesyal na lapad, mga bersyon ng double-row at mga coated o grooved na disenyo mula sa mga drawing o sample ng customer. Ang ruta ay ang pagsusuri sa pagguhit, pagiging posible at tooling, pag-apruba ng sample, pagkatapos ay paggawa ng batch — kaya ang mga praktikal na tanong na itatanong sa isang supplier ay tungkol sa sample na lead time at ang inspeksyon na inilapat sa custom na batch.



Mga produkto
Makipag -ugnay sa amin
Mobile Site
Copyright© Zhejiang Yingfei Biotechnology Co, Ltd. All Rights Reserved